木材选材与含水率控制的基础逻辑
鲁特琴拼板嵌合的首要环节在于对木材物理特性的精准把控,这直接决定了乐器成品的声学稳定性与结构强度。传统工艺中,匠人通常选用枫木、核桃木或椴木作为面板与背板的主体材料,这些木材需经过自然风干或受控环境下的慢速干燥处理,使含水率严格维持在8%至12%之间。这一数据区间并非随意设定,而是基于木材细胞壁水分蒸发后的应力平衡计算,若含水率过高,乐器在湿度变化剧烈的环境中极易发生开裂或变形;若过低,木材则可能变得脆弱易碎,影响敲击时的共鸣效果。
在木材预处理阶段,匠人会仔细剔除木材节疤、裂纹或色泽不均的部分,确保拼板材料的均匀性。对于需要拼板的部位,木材会被切割成宽度一致的长条,这些长条的边缘经过精密刨削,形成极为平直的接合面。这一过程摒弃了现代机械的粗加工,完全依赖手工刨刀对木纹走向进行微调,使得每一块木条在视觉上纹理连贯,在微观结构上能够实现最大程度的紧密贴合。这种对材料一致性的极致追求,是后续层压成型能够无缝衔接的前提条件。
手工刨削与嵌合界面的精密处理
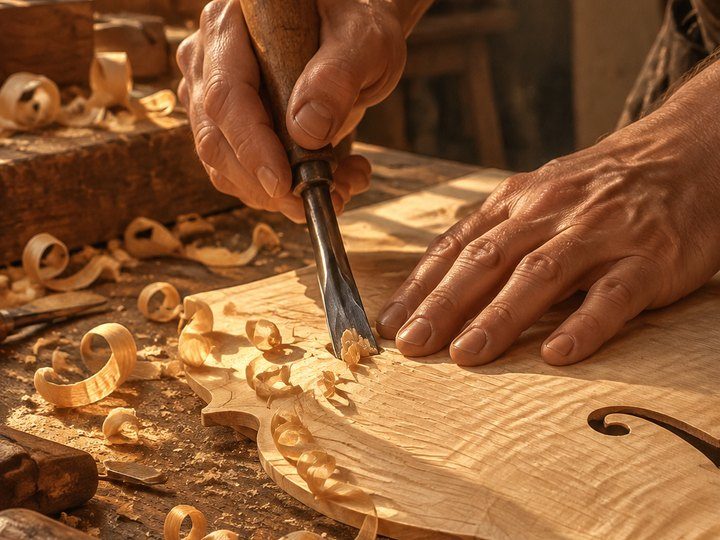
拼板嵌合的核心难点在于如何实现木条间毫米级的无缝对接,这一过程高度依赖匠人对手工刨刀的掌控能力。在传统的制作工坊中,匠人使用特制的平刨刀,通过手腕力度与推进速度的细微调整,对木条侧面进行反复修光。这一步骤要求木条侧面绝对平整且垂直,任何微小的凹凸都会导致嵌合后出现可见缝隙,进而影响结构的紧密性。匠人会在每次刨削后,用手指腹轻轻触摸木条表面,通过触觉感知木材表面的平滑度,直至达到如镜面般的触感标准。
在完成基础刨削后,关键的嵌合测试随即展开。匠人将处理好的木条并排摆放,观察接缝处的光线折射情况。如果接缝出光均匀且无黑线,说明接触面已达到理想的贴合状态;若出现透光或阴影,则需重新进行局部修整。这一过程没有电子传感器的辅助,完全依靠匠人的视觉判断与经验积累。值得注意的是,木材具有各向异性,不同方向上的收缩率不同,因此匠人在修光时必须考虑到木纹的倾斜角度,通过调整刨削角度来补偿木材内部的应力差异,确保拼板在长期受力下保持形态稳定。
层压成型中的压力分布与胶合剂特性
当木条完成嵌合准备后,层压成型成为决定拼板整体性的关键步骤。传统工艺中,胶合剂多选用动物胶或高品质聚醋酸乙烯酯(PVAc)胶,前者具有可逆性,便于后期维修,后者则具有更高的初粘力和耐水性。匠人在涂抹胶液时,要求胶层均匀且厚度适中,过厚会导致胶层内应力过大,过薄则无法填补微观缝隙。随后,拼板被置入多层螺旋夹具或真空袋压系统中,施加均匀且持续的压力。
压力的大小与持续时间会根据木材种类和胶合剂特性进行精确计算。对于硬木如枫木,通常需要施加约0.7-1.0 MPa的压力,以确保木纤维间的紧密结合;对于软木如椴木,压力可适当降低,以免压溃木质纤维。在加压过程中,匠人会定期检查夹具的平衡状态,防止因局部压力不均导致拼板扭曲。层压时间通常持续24至48小时,以确保胶合剂充分固化并形成牢固的化学键合。这一阶段的严谨操作,直接决定了鲁特琴面板或背板的平面度与结构完整性,为后续的雕刻与成型奠定坚实基础。
成型后的表面处理与声学验证
层压固化完成后,拼板需经过精细的表面处理,以消除因加压产生的轻微变形或胶痕。匠人使用刮刀和砂纸,从粗砂纸到细砂纸逐级打磨,逐步去除表面不平整部分,直至木材表面恢复原有的纹理光泽。这一过程不仅是为了美观,更是为了释放木材内部因层压产生的残余应力,提高木材的振动效率。打磨过程中,匠人会定期用手感判断表面的平滑度,确保没有任何凸起或凹陷影响后续工序。
在完成表面处理后,拼板的声学特性需进行初步验证。虽然鲁特琴的最终音色取决于整体结构,但面板或背板的振动特性是基础。匠人会轻轻敲击拼板不同部位,聆听其发出的声音频率与延音长度。高质量的拼板应发出清脆、延音长且音色均匀的声音,若声音沉闷或频率不均,则可能暗示内部存在未察觉的缺陷或胶合不均。这一经验性的声学测试,是传统工艺中不可或缺的一环,它确保了每一块经过层压成型的拼板都能达到制作鲁特琴所需的声学标准,为后续乐器制作提供可靠的材料保障。